Artykuł sponsorowany
Jak dobrać urządzenie do obrotowego ustawiania detali pod masę, geometrię i rytm produkcji
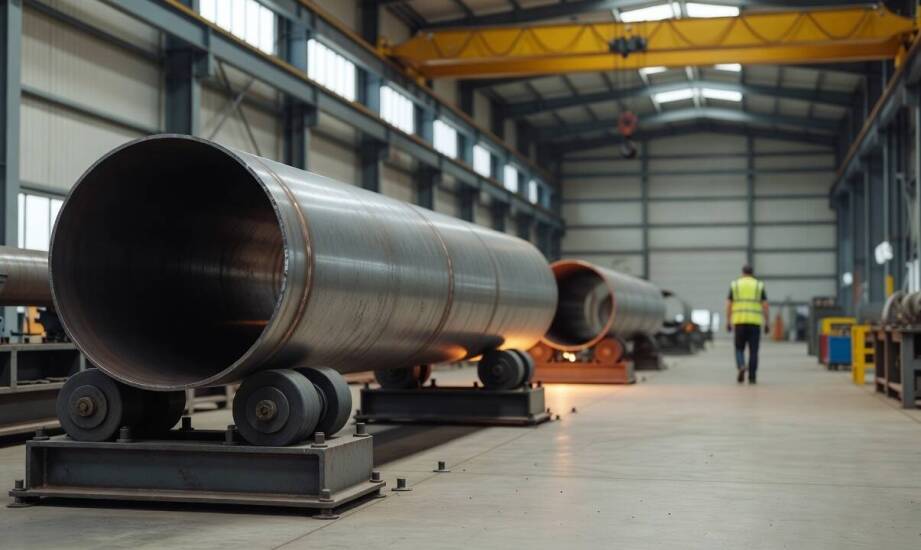
W wielu zakładach przemysłowych spawających elementy stalowe o zróżnicowanych kształtach pracownicy poświęcają znaczną część czasu na ręczne obracanie i pozycjonowanie ciężkich detali. Takie czynności spowalniają cykl produkcyjny, a dodatkowo zwiększają ryzyko urazów układu mięśniowo-szkieletowego u operatorów. Wprowadzenie na halę urządzeń takich jak obrotniki spawalnicze pozwala zautomatyzować ten etap i całkowicie wyeliminować konieczność siłowego manipulowania ładunkiem. Odpowiednio dobrane wyposażenie stanowiska eliminuje przestoje technologiczne, zapewnia swobodny dostęp do złączy i pozwala spawaczowi skupić się wyłącznie na procesie łączenia materiałów.
Dobór parametrów pod kątem masy i geometrii detalu
Precyzyjne określenie specyfikacji obrabianych elementów stanowi podstawę przy projektowaniu nowoczesnego stanowiska. Wybór oprzyrządowania zakłada w pierwszej kolejności szczegółową analizę całkowitej masy detalu, położenia jego środka ciężkości oraz kluczowych wymiarów przestrzennych. Dostępne na rynku obrotniki spawalnicze występują w wariantach o udźwigu od kilkunastu kilogramów do kilku ton, co pozwala na sprawną obsługę zróżnicowanych konstrukcji stalowych. Oś obrotu maszyny musi ściśle odpowiadać geometrii produkowanego elementu. Przy formach cylindrycznych, rurach lub zbiornikach ciśnieniowych instaluje się przeważnie modele rolkowe, które gwarantują płynny ruch wzdłuż jednej osi głównej. Elementy o kształtach nieregularnych, charakteryzujące się asymetrycznym rozkładem masy, wymuszają zastosowanie pozycjonerów dwuosiowych. Sprzęt ten umożliwia jednoczesne pochylanie i obracanie przedmiotu w dwóch płaszczyznach, ułatwiając dotarcie do każdego węzła bez zmiany pozycji ciała przez operatora.
Zmienny środek ciężkości obrabianego materiału bezpośrednio rzutuje na wymagany moment obrotowy maszyny. Wartość ta decyduje o stabilności całego układu w trakcie nakładania spoiny. Technolodzy planujący stanowisko uwzględniają nie tylko masę własną pustego stelaża, ale także postępujące przesunięcie środka ciężkości wywołane dodawaniem kolejnych komponentów i materiału spoiwa. Stabilny obrót zachowuje stałą prędkość spawania, co znacząco poprawia głębokość przetopu i estetykę lica.
Sam obrót złącza stanowi zaledwie fragment cyklu roboczego. Suwnice natorowe oraz dźwigniki ułatwiają bezpieczne podawanie surowca i odkładanie gotowych produktów bezpośrednio na stół mocujący. Prawidłowa integracja mechanizmów pozycjonujących z zakładowymi urządzeniami transportu bliskiego redukuje liczbę ręcznych interwencji na etapie załadunku. Płynny transport ogranicza ryzyko uszkodzenia przekładni podczas opuszczania ciężkich bloków na płytę roboczą.
Warunki przestrzenne i organizacja układu technologicznego
Charakter prowadzonej produkcji determinuje sposób konfiguracji dostępnej przestrzeni warsztatowej. W systemie seryjnym uzasadnione staje się utworzenie stałego gniazda z dedykowanym oprzyrządowaniem. Specjalistyczne uchwyty gwarantują wysoką powtarzalność bazowania detalu i odczuwalnie skracają czas przezbrajania między poszczególnymi partiami towaru. Obsługa zleceń jednostkowych o zmiennych gabarytach wymusza z kolei instalację modeli oferujących dużą elastyczność ustawień, modułowe systemy mocowań oraz szeroki zakres regulacji kąta pochylenia.
Układ dróg wewnątrzzakładowych odgrywa ważną rolę w utrzymaniu odpowiedniej przepustowości operacji wytwórczych. Strefa wokół gniazda spawalniczego uwzględnia zawsze pole odkładcze oraz bufor na manewrowanie ładunkami wielkogabarytowymi. Pusta przestrzeń robocza zapobiega kolizjom podczas operowania zawiesiami łańcuchowymi czy trawersami dostarczającymi kolejne segmenty konstrukcji do zespawania. Przemyślany rozkład maszyn na hali zmniejsza prawdopodobieństwo uderzenia elementem o silnik obrotnika.
Zanim dojdzie do finalnego montażu ciężkiego sprzętu pozycjonującego, inżynierowie badają nośność posadzki przemysłowej w wyznaczonej strefie. Prawidłowy rozkład punktów podparcia chroni podłoże betonowe przed pękaniem. Istotna jest ocena sił dynamicznych powstających w momencie uruchamiania napędów, hamowania tarczy roboczej oraz nagłej zmiany kierunku obrotu masywnych komponentów. Solidne zakotwienie urządzenia zapobiega powstawaniu szkodliwych wibracji utrudniających precyzyjne prowadzenie uchwytu TIG lub MIG/MAG.
Niezawodność mechanizmów zależy również od parametrów zakładowej sieci energetycznej. Zasilanie trójfazowe oraz odizolowany układ uziemienia prądu spawalniczego chronią elektronikę sterującą przed groźnymi przepięciami. Obciążenia rzędu kilkuset amperów odprowadza się na zewnątrz maszyny, co chroni łożyska toczne przed zjawiskiem iskrzenia i przedwczesnym zużyciem elementów ślizgowych. Zabezpieczenie obwodów drukowanych bezpośrednio wydłuża żywotność paneli sterujących.
Zakłady przemysłowe z województwa świętokrzyskiego i Śląska chętnie wdrażają spójne systemy logistyczne, w ramach których Besttap Mende Dziurman wytwarza i montuje konstrukcje stalowe, torowiska suwnic oraz urządzenia dźwigowe współpracujące z maszynami spawalniczymi. Dopasowanie nośności infrastruktury podwieszanej do parametrów obrotników eliminuje wąskie gardła w dostarczaniu materiału. Zachowanie wymaganych odstępów instalacyjnych ułatwia późniejszy dostęp serwisowy, wymianę smarów w przekładniach mechanicznych oraz diagnostykę układów zasilających.
Dopasowanie parametrów technicznych maszyn pozycjonujących do gabarytów obrabianych konstrukcji realnie zwiększa dzienną wydajność spawaczy. Automatyzacja ruchu detali porządkuje przepływ surowca na hali, skraca czynności pomocnicze i stabilizuje tempo kładzenia spoin. Odpowiednie zaplecze dźwignicowe zintegrowane ze strefą spawania podnosi bezpieczeństwo załogi, gwarantując jednocześnie pełną ciągłość złożonych procesów wytwórczych.
Kategorie artykułów
Polecane artykuły

Kwas fulwowy – jakie ma zastosowanie w codziennej pielęgnacji skóry?

Znaczenie online monitoringu w niepublicznych przedszkolach dla komfortu rodziców

Co zrobić z dokumentami pojazdu po złomowaniu?
